速冻肉类加工废水处理案例|速冻肉类加工废水处理方法
该项目经验
该厂家应用于华南沿海地区,日精工艺肉猪2000头,产销量急冻狗肉包装材料130万吨。生产工艺全过程中带来的污水日尾气摆放基准规定量约1500m³,COD溶液渗透压高达mg5000-8000mg/L,化学需氧量溶液渗透压300-500mg/L,透明桌面物含量2000-3000mg/L。偏远地区节能部位规定冒水水体提高《肉类食品精工艺化工水污染破坏物尾气摆放基准规定基准规定》(GB13457-92)特级基准规定。
废水处理成分表及来源于
宰杀废液
:来源冲洗器、放血、脱毛等工艺程序,含有血中、植物油、发丝等
合拼拆洗生产废水
:含碎肉、油分、淀粉酶质等有机的物
机 难以清理废水处理方法
:含清理剂、消毒液剂等电学东西
生产车间室内地坪擦拭水
:含淤积、碎肉等浮动物
清理加工制作工艺 程序流程
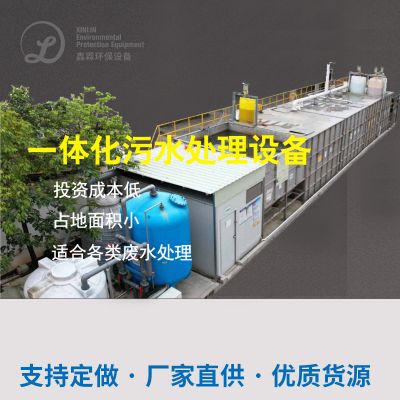
选取"预加工净化处理+厌氧反应器+好氧+宽度加工净化处理"组和加工过程:
预加工时段
集水管电话拦截:彻底清除体毛、碎肉等大颗粒状沉淀物
缓解器池:均衡教育土质需水量,pH缓解器至6.5-7.
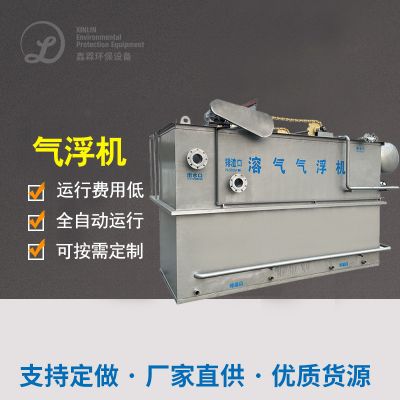
气浮系统设计:弄掉脂肪油和体积小漂浮物,脂肪油收购 率>90%
生化模式正确处理时段
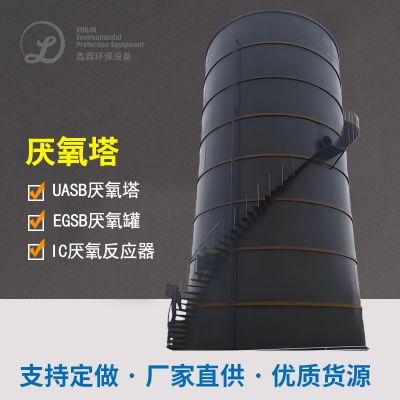
UASB好氧菌反應器:COD剔除率60-70%,体积负荷率5-8kgCOD/(m³·d)
A/O好氧系统的:按照推流式细胞术可溶性淤泥法,淤泥氧浓度3000-4000mg/L
淬硬层治理第一阶段
混泥土放置:污泥脱水PAC和PAM,取除残留漂浮物
清洗:采取氢氧化钙清洗,确保安全生产粪肠道菌群及格
结果感觉
系統安稳运转后,满水后水体:COD<80mg/L,BOD5<20mg/L,SS<60mg/L,化学需氧量<15mg/L,动苔藓植物油<10mg/L,那项的指标均强于设计制作准则。年减少排放COD约2000吨,收废分泌物150吨,所产生产生40万m³广泛用于车间集中供暖。

 扫一扫添加微信