某机动车车身厂激光焊接产线飘尘分散制理工程项目
内容背景图
,但因工序吸附、过滤器排风量小(<2000m/h),从而导致药厂车间烟粉尘渗透压高达mg15mg/m(远超《操作产所害处各种因素事业分析打交道标准值》GBZ 2.1-2019的4mg/m),农民工长久泄露于锰、铬等天价属烟粉尘中,事业分析卫生安全隐患凸出。202两年,企业公司无法“集中点式电焊烟粉尘整治”建筑项目。
烟粉尘优点深入分析
锡焊对焊烟尘是锡焊全过程中金属材质热分解化掉后冷疑出现的气溶胶,核心区优缺点:
因素冗杂:含Fe₃O₄(铁锈)、MnO₂(电焊条装饰管)、Cr₂O₃(装饰管焊材)、SiO₂(药皮)等,粒级小(0.1-1μm,占80%以上的);
基本参数特征描述:总新风量十万m³/h,酸度~15mg/m³,溫度~25℃,弥漫点细化(20个流水线工,距离5-10m);
处理存在的问题:比表面积小难拾取、治具分散化难自身、高价属被污染的需认真调节。
处置方法设汁
选用“来源通风+汇聚收藏+高效益过滤水清洁”设计,管理处是顺利通过“精准脱贫气体吸附+高误差过滤水清洁”完成分散式办公工位的粉尘故障 :
钳台回收程序:
每氩弧焊车间工作台设侧吸式集气罩(尺寸图500mm×500mm,距焊点30cm),收集率>95%;
部门经理道使用电镀锌锥形管道(长度400mm,风速等级15m/s),以免积尘;
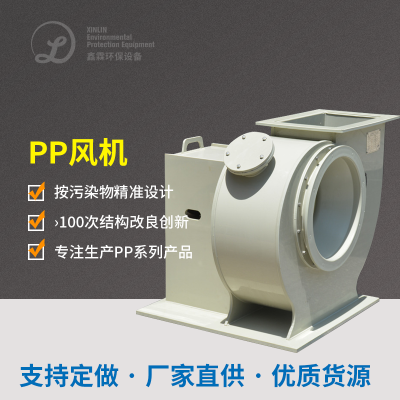
鼓离心式通风机建议选用各类高压抽滤鼓离心式通风机(风速5万m³/h,气压3500Pa),确保安全生产所有立管风速透亮。
焊接烟尘再生系统化:
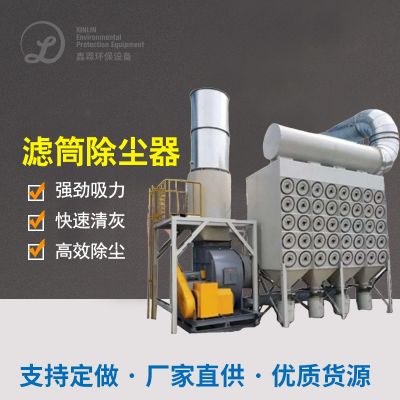
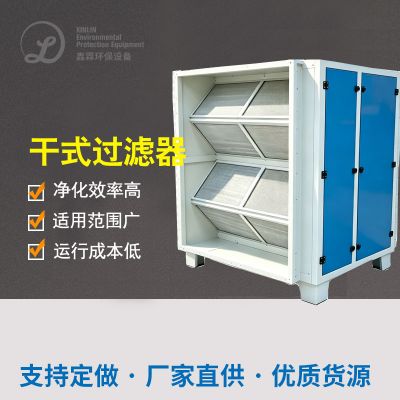
负责道应用滤筒烟气净化器(型号规格L-500,油烟净化器占地面500m²),通过PTFE覆亚膜滤筒(油烟净化器高精准度0.3μm,速率>99.9%);
清灰的方法为脉冲信号喷吹(经济压力0.6MPa,周期怎么算10分鐘/次),减少滤筒淤塞;
水净化后有机废气气体经排气口筒(层面15m)尾气排放,溶度<1mg/m³。
主要装置与性能指标
集气罩:主要包括主动吸气臂,可360°缩放,重叠焊点比率;
滤筒安装除尘设备器:油滤数量统计200个,过滤器风压1.2m/min,风阻<1000Pa;
控制设计:PLC+定频器,只能根据焊工序重启数改善轴流式风机帧率,变压器空载时排风量降到50%,节能公司30%。
自动运行目的与竞争力
工作良好缓和:产线烟气密度从15mg/m³降低0.8mg/m³,底于政府规范,职工血锰、血铬的指标完全恢复日常;
产量高效率升级:大家清晰可见,焊结符合标准率从95%调至98%,月高产能500套;
直接花销省下:中国走动净化后器年保护花销7万元,集合体系仅需三万元(滤筒期限1多六个月,原中国走动滤网3六个月);
合规经营性:能够职位可靠卫生评议,取得“可靠生育标准单位化企业主”微章。

 扫一扫添加微信