一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
餐饮行业突破点:
分馏产线、腐熟池等领域VOCs(工业乙醇、酯类、加硫氢)溶液浓度超出标准,气味儿呛鼻;
环保节能查经常,遇到被处罚危险因素;
经典抗逆性炭物理吸附资金高,换成时期短,维护阻力大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预解决过程:
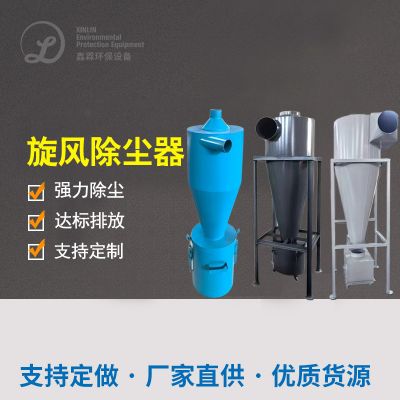
漩风收尘+电磁干扰收集:彻底清除有机废气物里面大粉末粉尘浓度及油脂物。
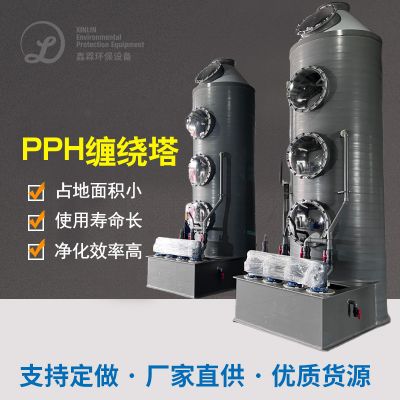
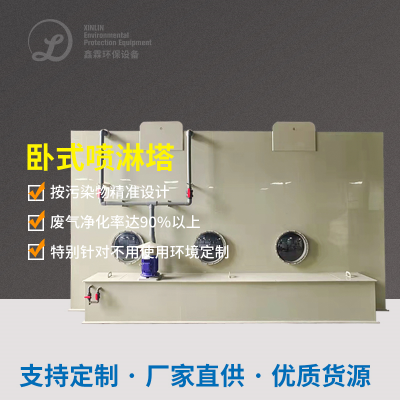
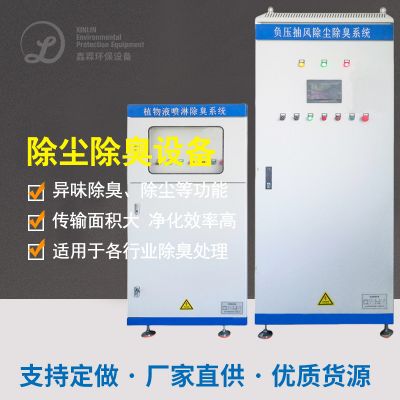
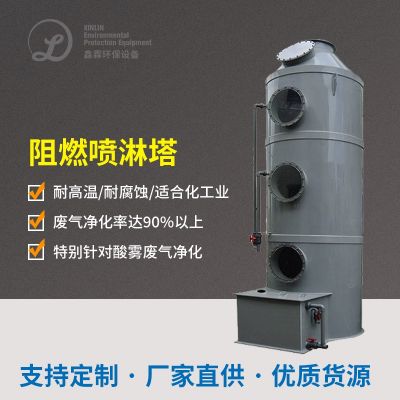
碱液喷洒塔:中合弱酸性有毒气体(如混炼氢),降随后设施设备结垢风险分析。
高效能溶解价段:
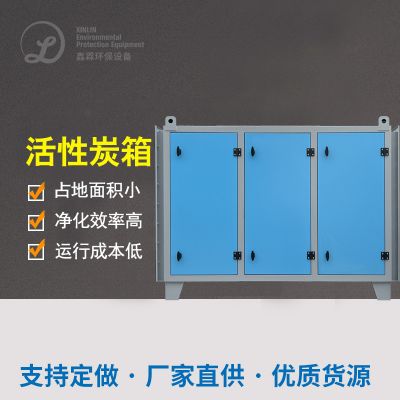
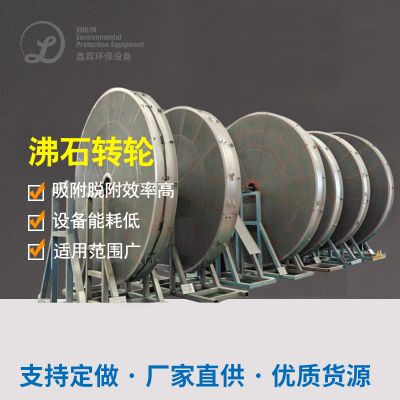
气体气体树脂吸附业务能力:VOCs气体气体树脂吸附有效率≥95%,最新气体气体树脂吸附数量≥1.2kg/m³亲水性炭;
设置经济模式:吸收-脱附循坏正常运行,满足接连操作。
渗透型化学活化炭纤维棉降解塔(2组并接):
角度再生一阶段:
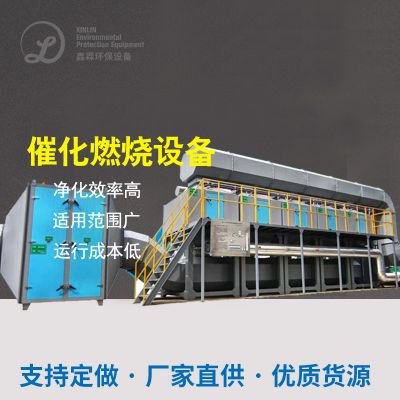
室内温度操控:280-350℃衡温然烧,切底细化余下VOCs为CO₂和H₂O;
风能回收并:余热应用率≥70%,减低气体燃料直接费用。
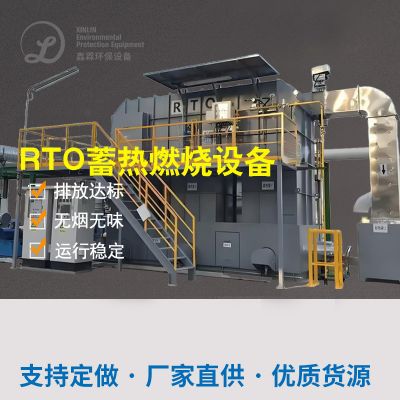
崔化烧安装(RTO):
三、设施型号选择与配置单
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
解决方法:按照“吸咐+催化反应然烧”组合式流程,按照PLC实时路况监测技术质量浓度定时调理吸咐/脱附调节几率。
关键点2:湿度提高形成抗逆性炭易趋于稳定
策略。:预操作加建加湿传动装置(冷冻熟食变干或膜转移),将的废气露点操作在40℃以内。
难题3:酿酒产线密闭式性差
策略。:制作真空集气系統,覆盖面沤肥池、灌装设备线等全具体流程产污点,减掉无结构产生。
五、治疗效果好认证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济实惠效率:年节约开支活性酶炭企业采购费¥115万,蒸汽加热耗电影响40%;
生活前景:厂内及周边地区味道消失掉,营业员匿名举报率变低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信